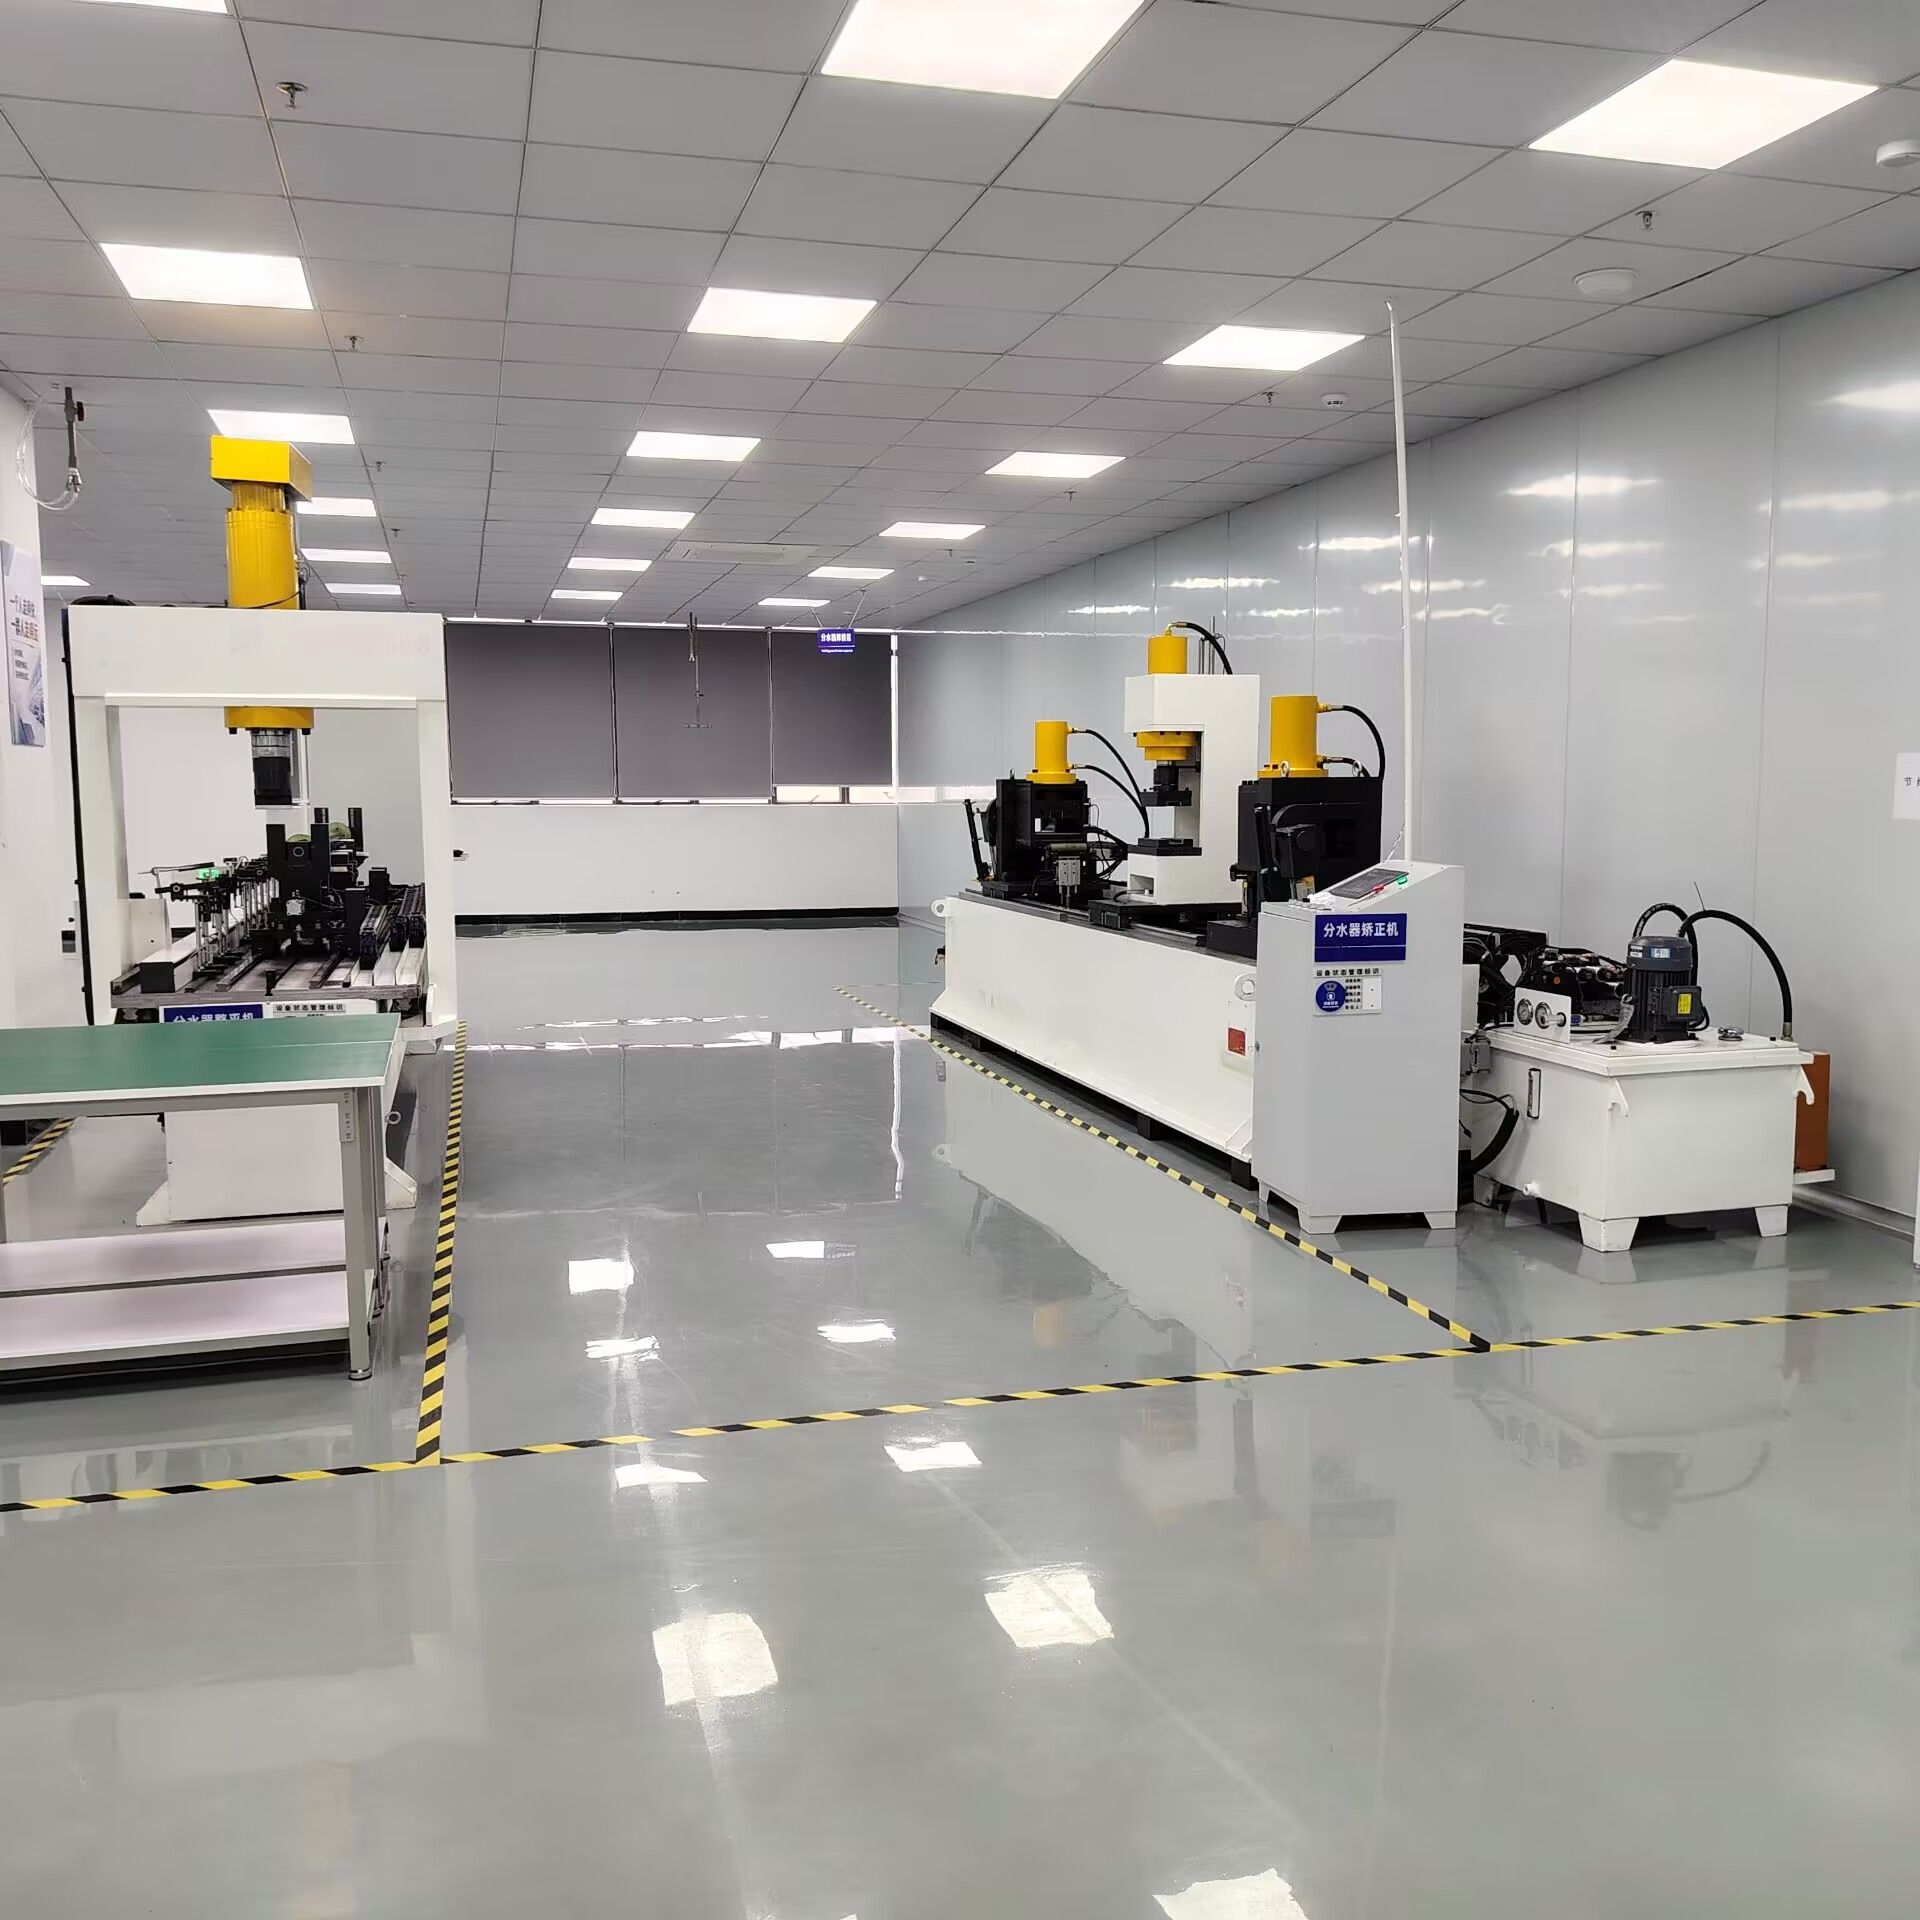
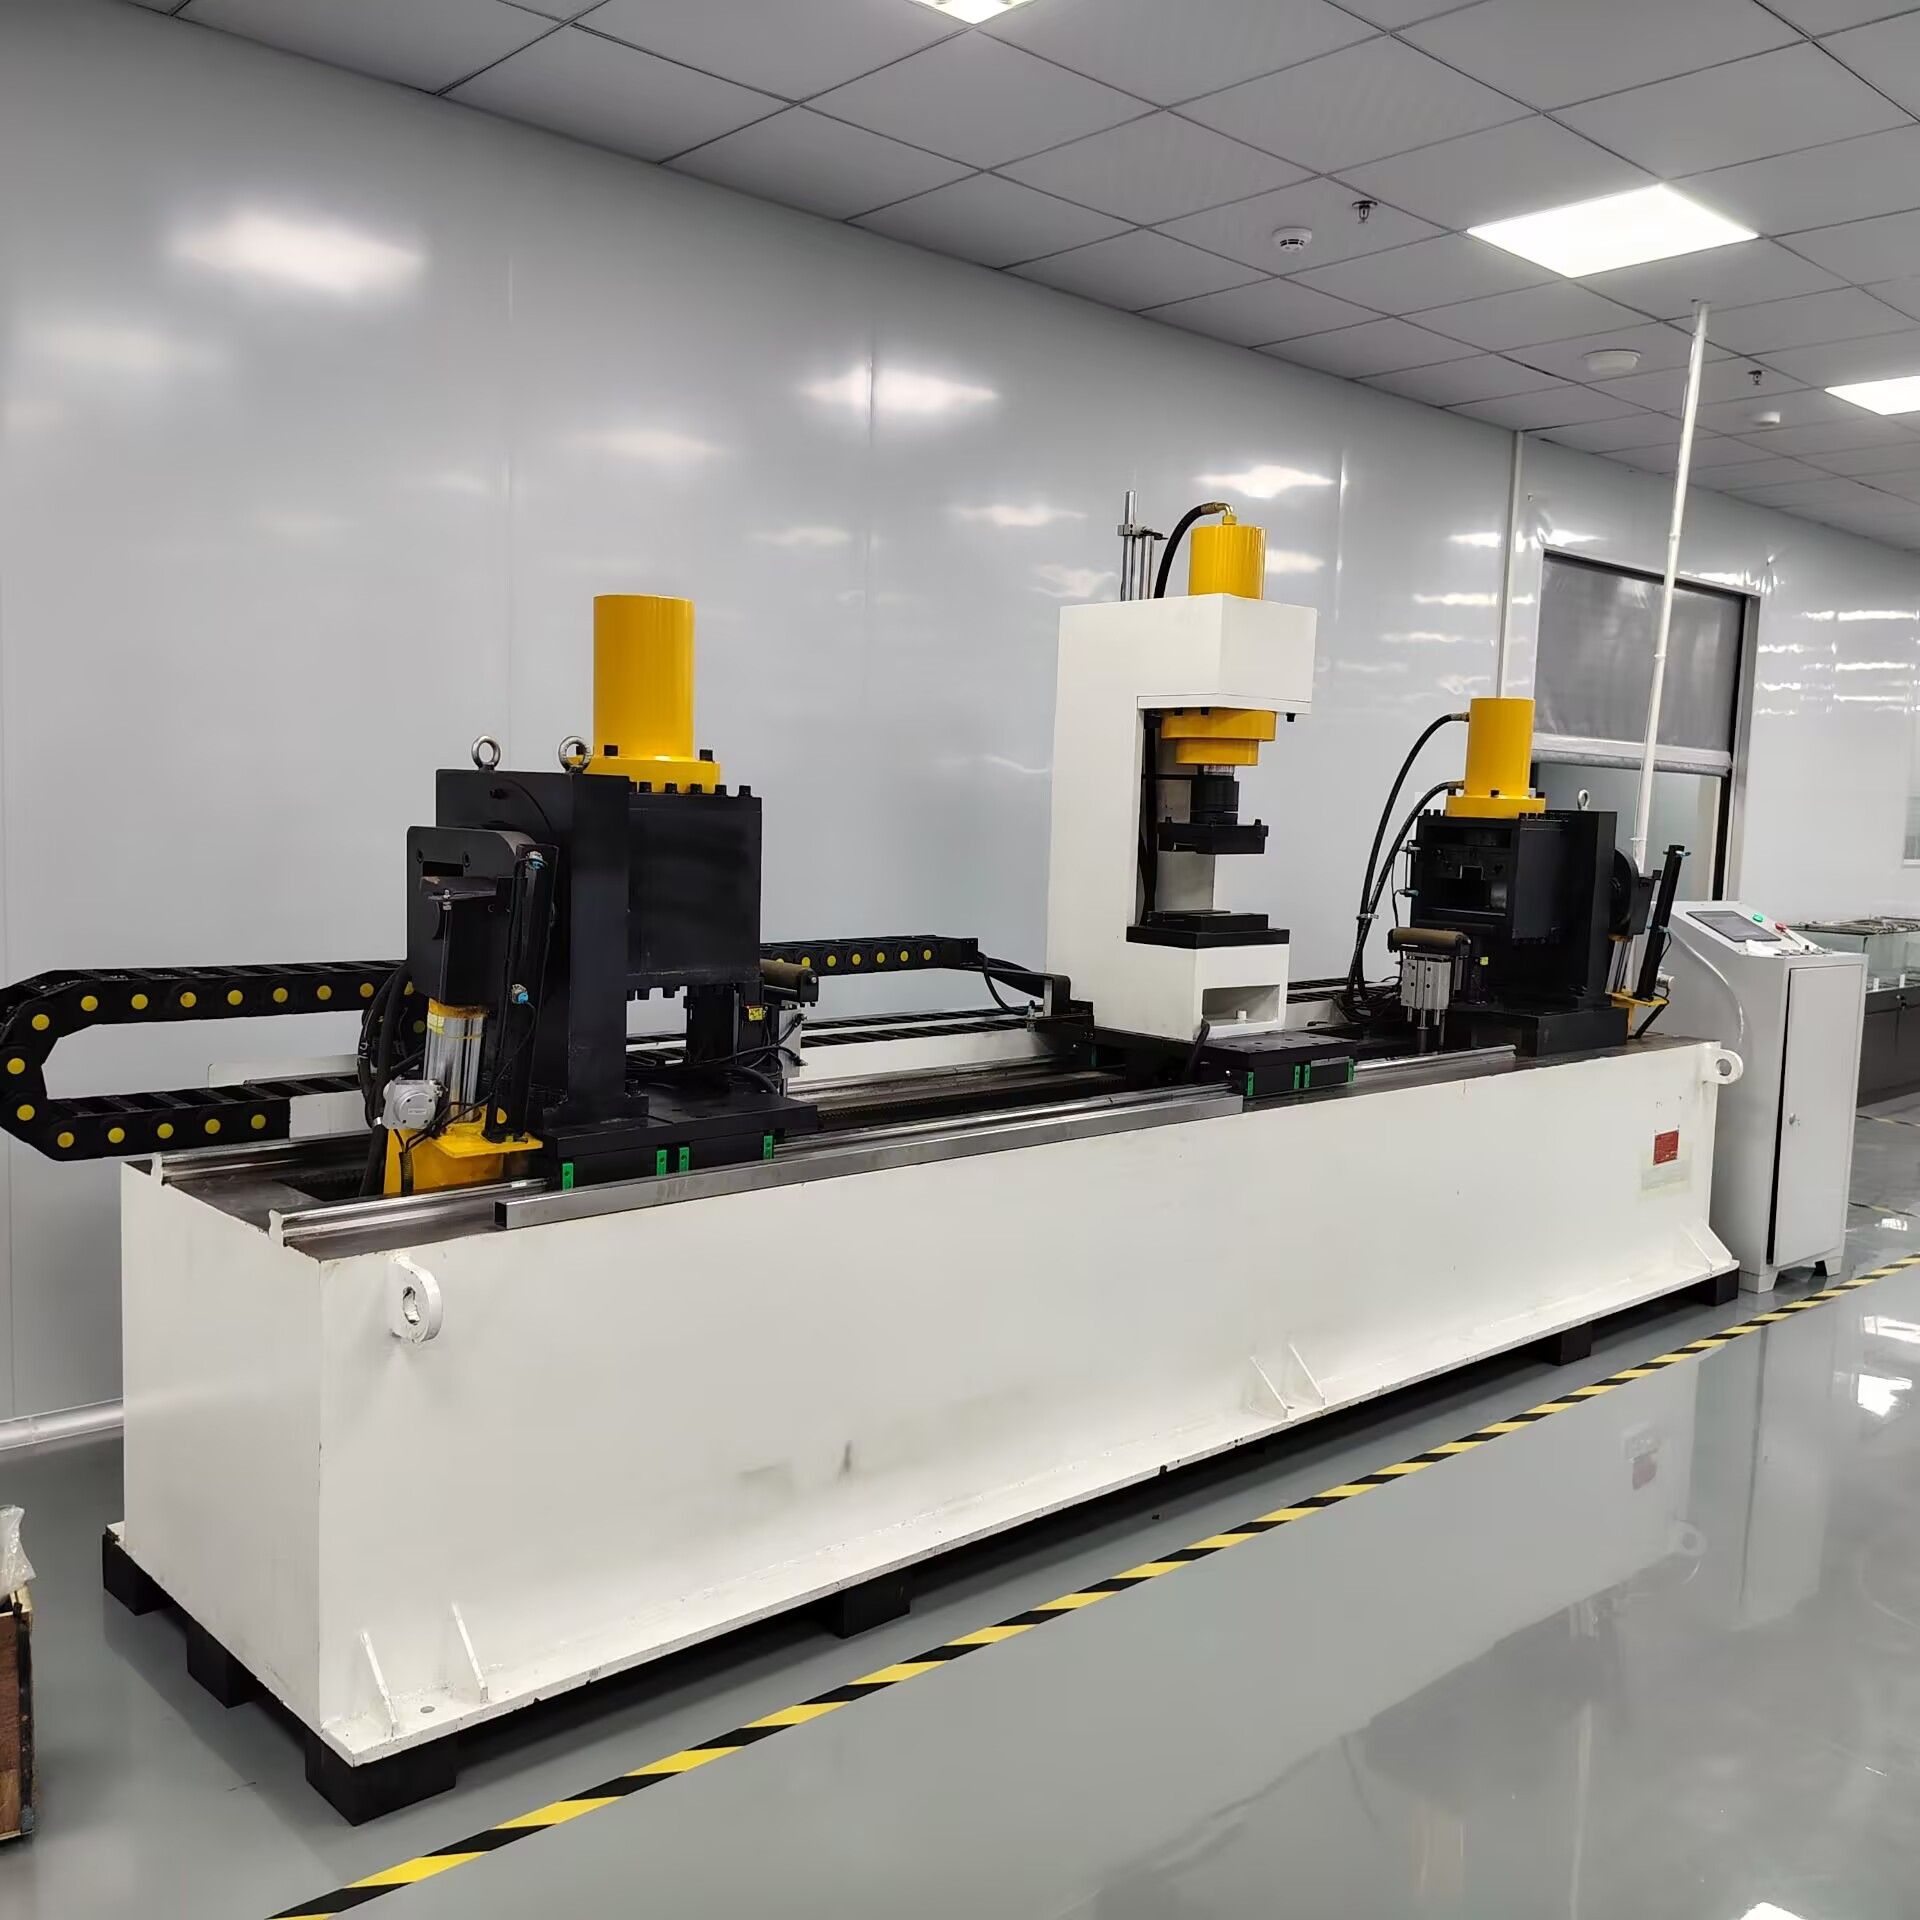
نیچے دی گئی ہر اسپیسیفیکیشن کو دو نمبر چلاتے ہیں: سینسر کیا دیکھ سکتا ہے، اور ایکچویٹر کیا درست کر سکتا ہے۔ باقی سب کچھ آپ کی پارٹ ڈرائنگ کے مطابق سائز کیا جاتا ہے۔
پروفائل جیومیٹری جو ہینڈل ہوتی ہےمربع، مستطیل، ڈی-سیکشن، غیر متناسب اور فلیٹ اوول ٹیوب؛ گول بار اور پائپ بھی پروسیس ہوتے ہیں
ڈیٹیکشن ریزولیوشنہائی پریسجن ڈسپلیسمنٹ سینسرز، ریزولیوشن 0.001 mm تک
پیمائش شدہ متغیراتسیدھ، ٹوئسٹ (ٹارشن)، اسپیٹل کنٹور، آؤٹ آف راؤنڈ
سیدھ کی درستگیپوائنٹ پریشر اصلاح کے ساتھ 0.01 mm تک
فورس ویکٹرز2 سے 4 آزاد محور (عمودی، جانبی، ٹارشنل)، فی پروفائل کنفیگر
ایکچویشنسروو سلنڈرز اور ہائیڈرولک ایکچویٹرز، بند لوپ پوزیشن فیڈبیک کے ساتھ
اسکیننگ کا طریقہملٹی پوائنٹ کانٹیکٹ پروبنگ؛ ہائی اینڈ کنفیگریشن پر 3D لائن لیزر سے پوری لمبائی کا کنٹور اسکین
کنٹرول سسٹمPLC بمع سروو بند لوپ کنٹرول، AI سیلف لرننگ کیلیبریشن، MES کنیکٹیویٹی
آپریٹنگ موڈبغیر آپریٹر 24/7 سائیکل؛ ایک آپریٹر متعدد مشینیں چلا سکتا ہے
تھرو پٹدستی سیدھ کی شرح سے 3 سے 5 گنا
کریک ڈیٹیکشناختیاری QASS (جرمنی) کریک ڈیٹیکشن ماڈیول
ورک پیس سائز کی رینجآپ کی پارٹ ڈرائنگ اور بیچ وزن کے مطابق فی ماڈل سائز کیا جاتا ہے
سیدھ کی درستگی بند لوپ دوبارہ پیمائش کے بعد فی پوائنٹ بتائی جاتی ہے، نہ کہ ایک اسٹروک ویلیو کے طور پر۔ نمونہ ٹیسٹ کے دوران اپنے اصل پارٹ سیکشن پر رواداری کی تصدیق کریں۔